ఆర్డర్ చేయడానికి ముందు స్టీల్ ప్లేట్ బెండింగ్ మరియు ఫార్మింగ్ గురించి మీరు ఏమి తెలుసుకోవాలి?
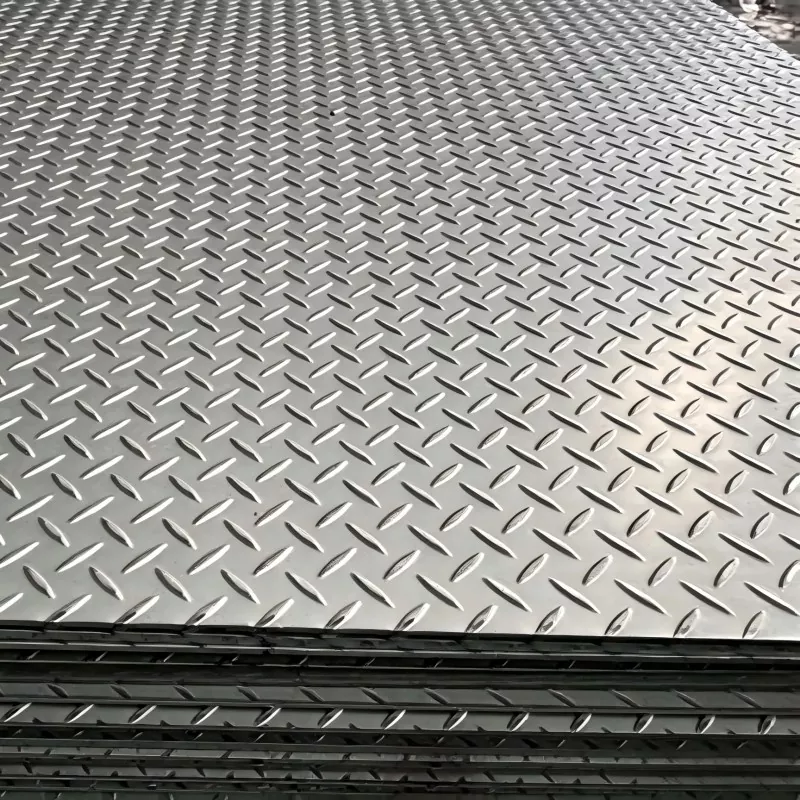
స్టీల్ ప్లేట్స్ట్రక్చరల్ స్టీల్ ప్రాజెక్ట్ల కోసం వంగడం మరియు ఏర్పాటు చేయడం అనేది అత్యంత సాధారణ కల్పన ప్రక్రియలలో ఒకటి. అనేక కొనుగోలు బృందాలు మెటీరియల్ రాక తర్వాత క్రాకింగ్, స్ప్రింగ్-బ్యాక్ మరియు డైమెన్షనల్ డివియేషన్తో సహా ఊహించని ఉత్పత్తి సమస్యలను ఎదుర్కొంటాయి. విచారణ దశలో ఎంచుకున్న స్టీల్ గ్రేడ్ల బెండింగ్ పనితీరును పట్టించుకోకపోవడం వల్ల ఈ సమస్యలు తరచుగా ఉత్పన్నమవుతాయి. మెటీరియల్ కాఠిన్యం నేరుగా వైకల్య పనితీరును నియంత్రిస్తుంది మరియు ఖరీదైన రీవర్క్, ఉత్పత్తి జాప్యాలు మరియు వస్తు వ్యర్థాలను నివారించడానికి ఆర్డర్ ప్లేస్మెంట్కు ముందు కొనుగోలుదారులు ఫార్మింగ్-సంబంధిత పారామితులను స్పష్టం చేయాలి.
కాఠిన్యం అనేది స్టీల్ ప్లేట్ బెండింగ్ పనితీరును ప్రభావితం చేసే ప్రధాన అంశం. అధిక-కాఠిన్యం ఉక్కు వైకల్యానికి వ్యతిరేకంగా మెరుగైన ప్రతిఘటనను అందిస్తుంది. ఇది అధిక నిర్మాణ బలాన్ని తెస్తుంది, ఇది వంగడం మరియు పనిని రూపొందించడంలో కఠినమైన పరిమితులను కూడా విధిస్తుంది. సన్నని గాల్వనైజ్డ్ షీట్ల కోసం ఉపయోగించే అదే బెండింగ్ పారామితులను అధిక-బలం మందపాటి స్టీల్ ప్లేట్లు అనుసరించలేవు. ఫాబ్రికేటర్లు సాధారణ షీట్ల కోసం ప్రామాణిక బెండింగ్ రేడియాలను అధిక-కాఠిన్యం కలిగిన ప్లేట్లపై వర్తింపజేస్తే, అంచు పగుళ్లు, సూక్ష్మ పగుళ్లు మరియు దాచిన నిర్మాణ వైఫల్యాలు సులభంగా సంభవిస్తాయి.
సాధారణ బెండింగ్ పనుల కోసం కీ పారామితులు
నేరుగా సింగిల్-యాంగిల్ బెండింగ్ జాబ్ల కోసం, కస్టమర్లు స్టీల్ సరఫరాదారులకు పూర్తి సాంకేతిక డేటాను సరఫరా చేయాలి. కీలక సమాచారంలో టార్గెట్ బెండ్ యాంగిల్, లోపలి బెండింగ్ వ్యాసార్థం, అసలు ప్లేట్ మందం మరియు గ్రెయిన్-అలైన్డ్ ఫార్మింగ్ డైరెక్షన్ ఉన్నాయి. ఉక్కు రోలింగ్ ధాన్యానికి సంబంధించి ఏర్పడే దిశలో అదనపు శ్రద్ధ అవసరం: రోలింగ్ ధాన్యం అంతటా వంగడం వల్ల ప్లేట్ పగుళ్లు ఏర్పడే ప్రమాదం ఎక్కువగా ఉంటుంది.
| పరామితి | వివరణ & రిమైండర్ |
| బెండ్ యాంగిల్ | స్ప్రింగ్-బ్యాక్ పరిహారం తర్వాత తుది అవసరమైన కోణం; అవసరమైతే ఓవర్-బెండింగ్ భత్యాన్ని పేర్కొనండి |
| లోపలి బెండింగ్ వ్యాసార్థం | కనిష్ట అంతర్గత వ్యాసార్థం స్టీల్ గ్రేడ్, కాఠిన్యం మరియు ప్లేట్ మందంతో పరిమితం చేయబడింది; గాల్వనైజ్డ్ షీట్ల డేటాను కాపీ చేయలేరు |
| ప్లేట్ మందం | అసలైన పూర్తి మందం, నామమాత్రపు మందం కాదు |
| దిశను ఏర్పరుస్తుంది | ఉక్కు రోలింగ్ ధాన్యానికి సమాంతరంగా లేదా లంబంగా వంగడం; లంబంగా వంగడానికి పెద్ద అంతర్గత వ్యాసార్థం అవసరం |
కాంప్లెక్స్ ఫార్మింగ్ అవసరాలు: ఖచ్చితమైన కొటేషన్ కోసం డ్రాయింగ్లు అవసరం
ప్రాజెక్ట్లలో బహుళ-దశల బెండింగ్, డీప్ ఫార్మింగ్ లేదా క్రమరహిత ఆకారపు భాగాలు ఉన్నప్పుడు, సాధారణ పారామితి జాబితాలు సరిపోవు. కొటేషన్ దశలో పూర్తయిన-భాగాల డ్రాయింగ్లను సమర్పించాలని కస్టమర్లు గట్టిగా సలహా ఇస్తున్నారు.
చేతిలో డ్రాయింగ్లతో, ఉక్కు తయారీదారు సమగ్రంగా అంచనా వేయవచ్చు:
ఎంచుకున్న స్టీల్ గ్రేడ్ కాంప్లెక్స్ ఫార్మింగ్ ప్రాసెస్తో సరిపోలుతుందా
మందపాటి / అధిక బలం కలిగిన ప్లేట్ల కోసం సూచించిన కనీస వంపు వ్యాసార్థాన్ని సర్దుబాటు చేయండి
డైమెన్షన్ కరెక్షన్ కోసం స్ప్రింగ్-బ్యాక్ విలువను అంచనా వేయండి
సంభావ్య క్రాకింగ్ రిస్క్ పాయింట్లను ఫ్లాగ్ చేయండి మరియు ప్రత్యామ్నాయ మెటీరియల్ సూచనలను ప్రతిపాదించండి
డ్రాయింగ్ రివ్యూ లేకుండా, కొనుగోలుదారులు ఉక్కును ఆర్డరింగ్ చేసే ప్రమాదం ఉంది, అది విజయవంతంగా ఏర్పడదు, ఫలితంగా తిరిగి వచ్చిన వస్తువులు, షెడ్యూల్ ఆలస్యం మరియు అదనపు ప్రాజెక్ట్ వ్యయం.
సంబంధిత వార్తలు
- గాల్వనైజ్డ్ ఫ్లోర్ డైమండ్ ప్లేట్ భద్రత, మన్నిక మరియు దీర్ఘకాలిక ప్రాజెక్ట్ పనితీరును ఎలా మెరుగుపరుస్తుంది
- ప్లాట్ఫారమ్ల కోసం హాట్ రోల్డ్ చెకర్డ్ స్టీల్ ప్లేట్ ఎందుకు సురక్షితమైన మరియు మన్నికైన ఇండస్ట్రియల్ ఫ్లోరింగ్ కోసం స్మార్ట్ ఎంపిక
- తుప్పు-నిరోధక పారిశ్రామిక అనువర్తనాల కోసం SGCC హాట్ డిప్ గాల్వనైజ్డ్ స్టీల్ షీట్ను నమ్మదగిన ఎంపికగా చేస్తుంది
- ఇండస్ట్రియల్ అప్లికేషన్లను డిమాండ్ చేయడంలో రెసిస్టెంట్ హాట్ రోల్డ్ హెవీ స్టీల్ ప్లేట్ స్ట్రక్చరల్ ఇంప్రూవ్ సర్వీస్ లైఫ్ ఎలా ధరించవచ్చు
- పారిశ్రామిక అనువర్తనాలను డిమాండ్ చేయడానికి వేర్ రెసిస్టెంట్ హాట్ రోల్డ్ హెవీ స్టీల్ ప్లేట్ స్ట్రక్చరల్ ఎందుకు అవసరం
- కోల్డ్ రోల్డ్ స్టీల్ ప్లేట్ తయారీ పనితీరును ఎలా మెరుగుపరుస్తుంది?
నాకు సందేశం పంపండి